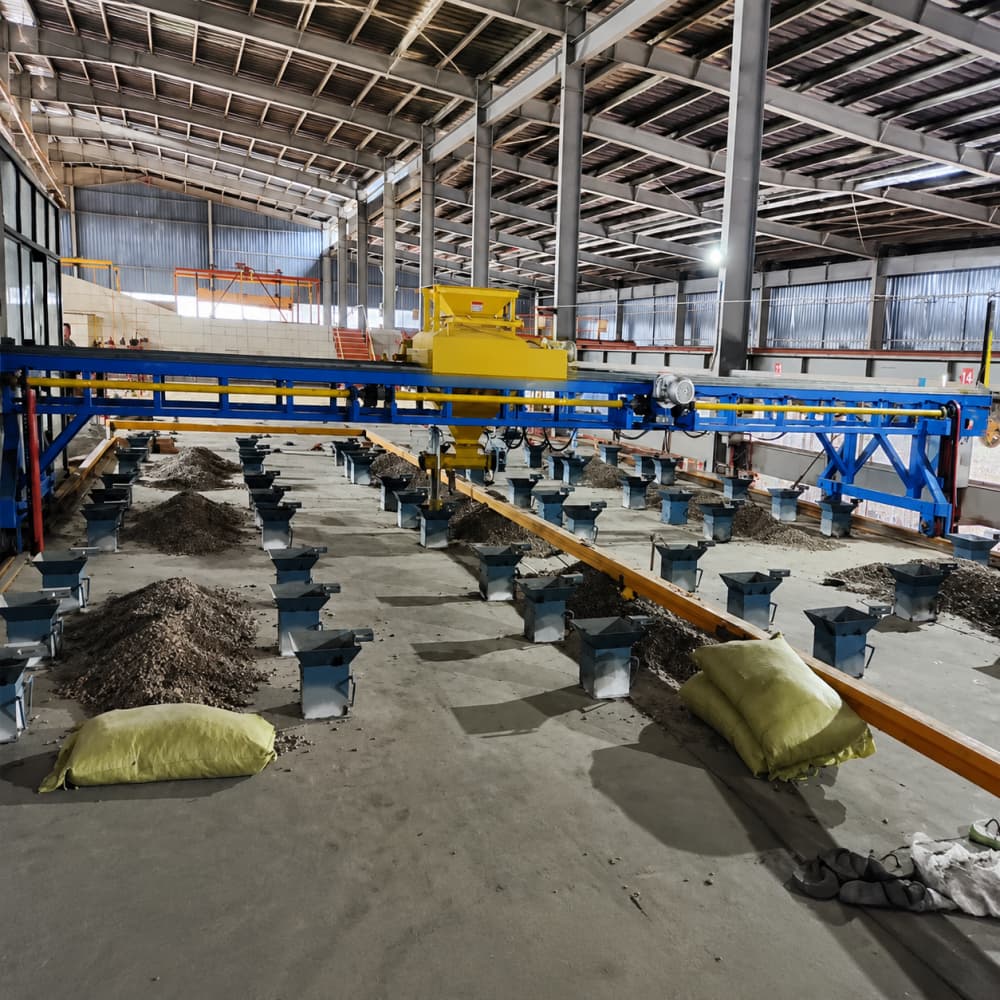
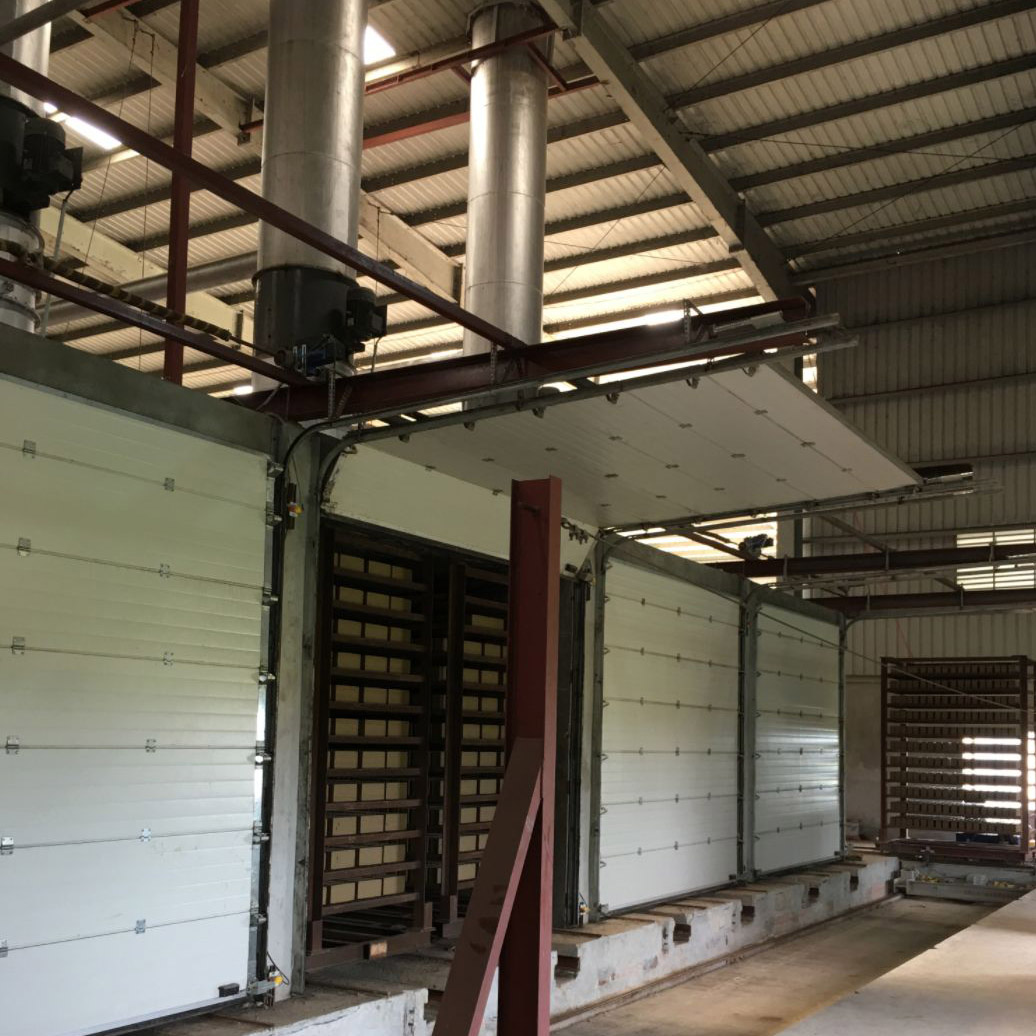
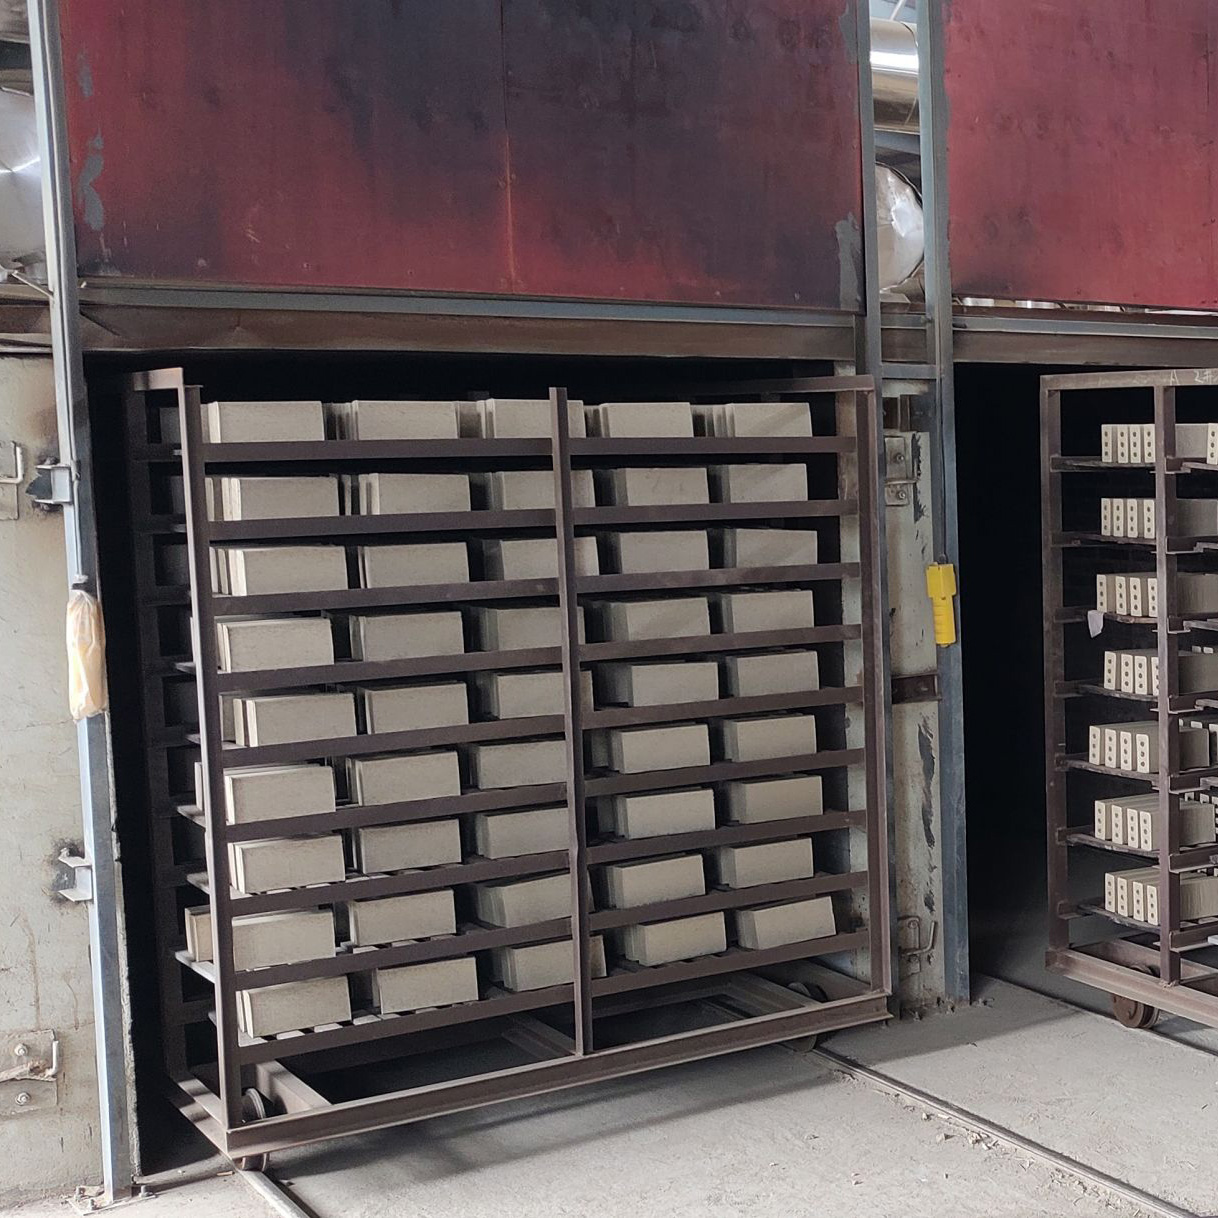
中国供应商提供的单层室式干燥机,可高效干燥工厂生产的粘土砖。
一、结构特征
- 通道式隧道结构,内部设有单层轨道。
- 热空气由专用热源(如窑炉废热、热风炉)提供,并通过风扇沿隧道方向均匀吹送。
- 砖坯在窑车上以恒定的速度前进,依次经历预热、加热、高温干燥和冷却阶段。
贯通式单层隧道干燥机
特征 设备投资低 和 操作简单这使得它适用于工艺相对固定的中小型砖厂。
循环式单层隧道干燥机
以……为特征 设备复杂性更高,投资也更大。但提供 更好的干燥性能和能源效率适用于大型砖厂和多元化产品生产。
砌块干燥室是砖生产的关键设备,主要用于去除砖坯中的水分,防止砖坯在烧制过程中开裂或变形。根据结构形式、热源类型和自动化程度,常见的砌块干燥室主要包括以下几类:
一、按结构形式分类
🏗️
1.隧道式干燥机
特征: 连续运行,适用于大规模生产。砖坯沿轨道缓慢移动,依次经历四个阶段:预热、加热、高温干燥和冷却。
优势: 干燥周期短(8~24小时),热风分布均匀,能耗低。
适用场景: 大规模生产烧结砖、承重空心砖等。
🏠
2. 室式干燥机
特征: 间歇运行,批量进料和出料,结构简单,投资低。
优势: 适用于中小企业或特殊品种的试生产,操作灵活。
局限性: 热效率降低,干燥不均匀的风险增加。
🏭
3. 立式干燥窑
特征: 垂直布置,利用重力使物料从上到下流动,节省地面空间。
应用: 主要用于粉末或颗粒状材料;较少用于砖坯,但在特定工艺中也有尝试。
二、按热源分类
♻️
1. 废热利用干燥机
利用窑炉排气和冷却部分的废热作为热源,可显著节省能源。这种方法在现代砖厂中很常见,通常与隧道式干燥机配合使用。 运营成本降低20%以上。
💨
2. 蒸汽加热式烘干机
采用饱和蒸汽作为加热介质,通过铝翅片加热器加热窑内空气。温度控制稳定,适用于红砖或特殊砖的烧制。 对温度和湿度有很高的要求。
🔥
3. 煤/气直燃式干燥机
通过燃烧炉直接加热空气,升温迅速,初始投资低。缺点是污染较大,因此正逐渐被环保型设备所取代。
三、核心部件
一个完整的砖块干燥室通常由以下系统组成:
- 窑体结构: 砖混凝土或金属结构,带有隔热层以减少热量损失。
- 供暖系统: 包括火坑、熔炉、烟囱或蒸汽管道。
- 通风系统: 配备耐高温风扇以实现热空气循环,通常采用底部送风、侧面送风和顶部排湿的组合方式。
- 除湿系统: 通过调节屋顶排气口或侧壁进气孔来控制湿度,确保及时去除水分。
- 控制系统: 主要采用手动控制(适用于普通烘干机)或配备温度和湿度传感器以及PLC自动调节(适用于现代烘干机)。
四、遴选建议
📦
生产量导向
对于日产量超过 100,000 个块的情况,优先考虑隧道式干燥机;对于小批量生产,可以选择室式干燥机。
⚡
节能要求
建议采用窑炉余热回收系统以减少燃料消耗。
🤖
自动化级别
大型生产线应配备变频风机和智能温控系统,以提高干燥稳定性。
常见问题解答 (FAQ)
砖生产中砖块干燥室的主要用途是什么?
砖坯干燥室用于在烧制前去除砖坯中的水分。这可以防止砖坯在高温窑烧过程中开裂或变形,从而确保成品砖的结构完整性和质量。
隧道式烘干机的典型烘干周期是什么?
隧道式干燥机的干燥周期通常为 8 至 24 小时。其连续运行设计、均匀的热风分布和高效的热管理使其在大规模生产中比箱式干燥机快得多。
哪种类型的烘干机最适合小型或中型砖厂?
箱式干燥机是中小型企业的最佳选择。它们结构简单、投资成本低、批量操作灵活,非常适合小批量生产或特殊砖种的试生产。
与传统系统相比,利用废热的烘干机可以节省多少能源?
余热利用干燥机可回收窑炉排气和冷却部分的余热,与传统的直烧式系统相比,可降低20%以上的运行成本。如今,它们已成为现代化节能砖厂的标配。
砖块干燥室有哪些控制系统可供选择?
砖块干燥室可配备用于标准操作的手动控制系统,或集成温湿度传感器的先进PLC自动调节系统。现代化的大型生产线还采用变频风机结合智能温控系统,以提高干燥稳定性。
选择砖块烘干室时应考虑哪些因素?
关键选择因素包括日产量(日产量超过10万块时建议采用隧道式烘干机)、节能要求(强烈建议采用窑炉余热回收)以及所需的自动化程度。大型生产线应优先考虑智能控制系统和变频风机,以实现最佳效率。