优化烧结砖工艺:标准温度、缺陷控制和节能生产
2026-05-28
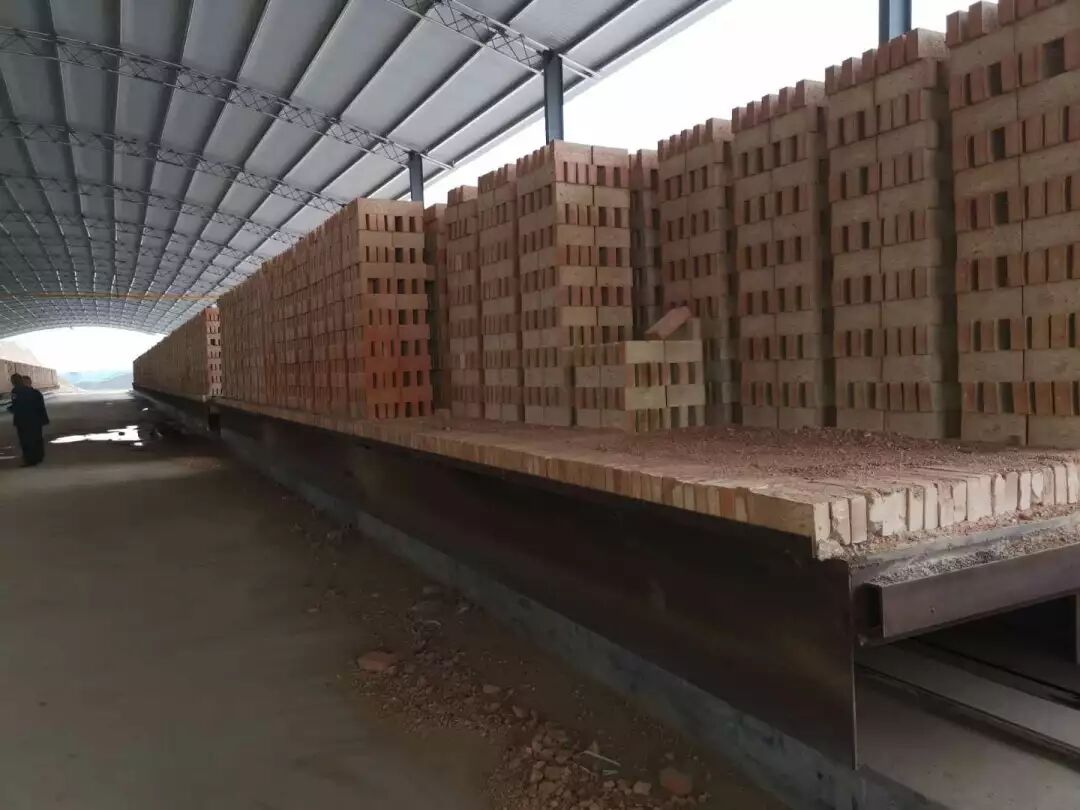
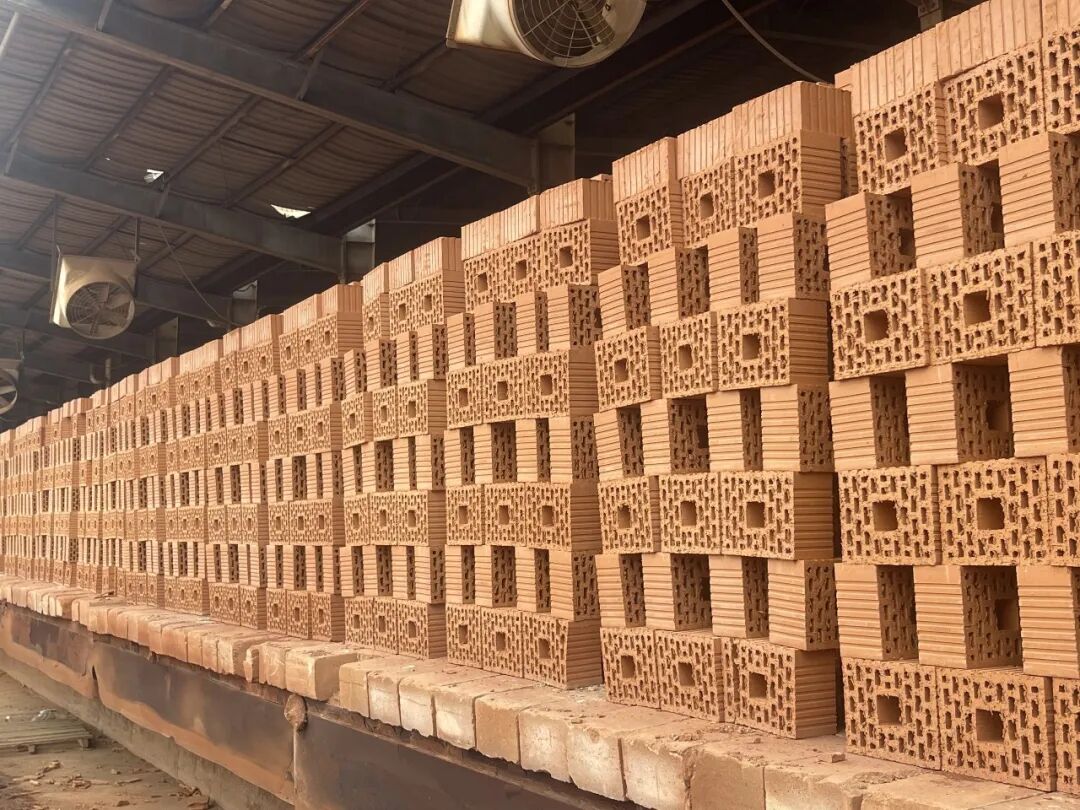
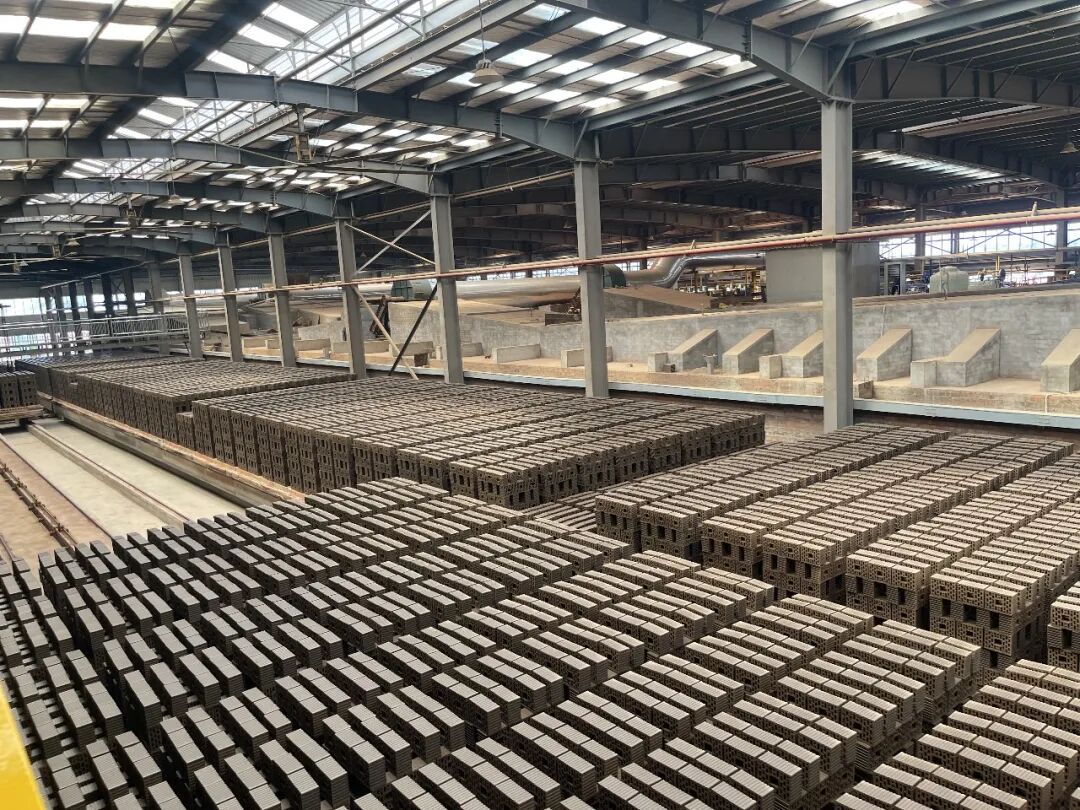
标准化烧结工艺优化是稳定生产高质量烧结砖的关键,其中 900℃–1100℃ 这是砖坯混合料和生坯砖唯一科学适用的烧成温度范围。只有在此温度范围内,砖坯才能完成部分熔化和有效烧结。企业需要严格控制温度和烧结时间,避免产品缺陷,并灵活运用气氛调节和内燃技术,丰富产品种类,降低生产成本。
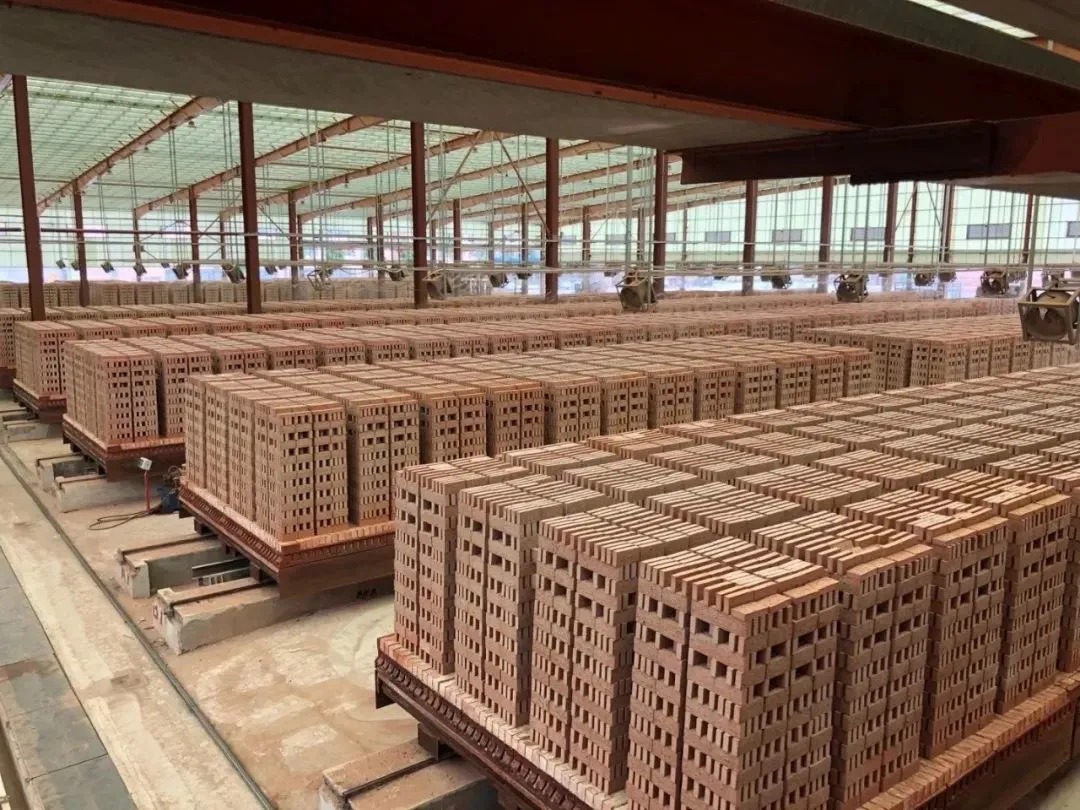
在日常大规模生产中, 温度偏差 烧制温度过高或烧制时间过长是造成砖块缺陷的主要原因。烧制温度过高或烧制时间过长会导致砖块颜色深、质地脆硬、变形,无法用于建筑施工。烧制温度过低或烧制时间过短会导致砖块颜色浅、质地暗淡、强度低、吸水率高、耐久性差。因此,烧制过程中需要精确控制恒温。 900–1100℃ 范围界定是剔除不合格产品并保证基本砖块质量的前提。
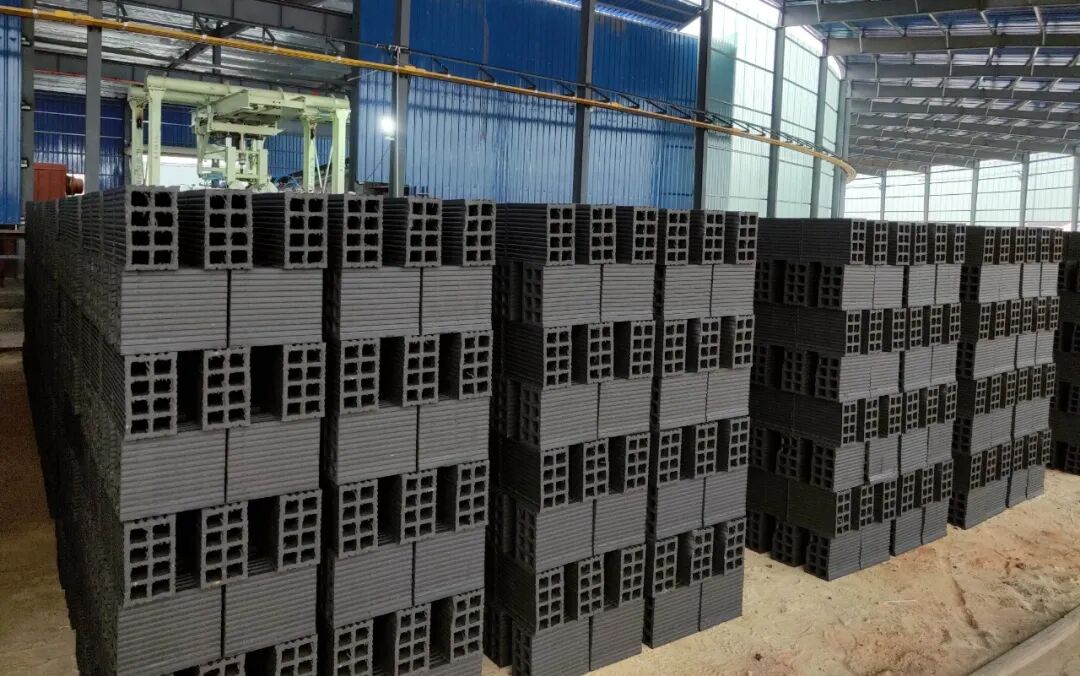
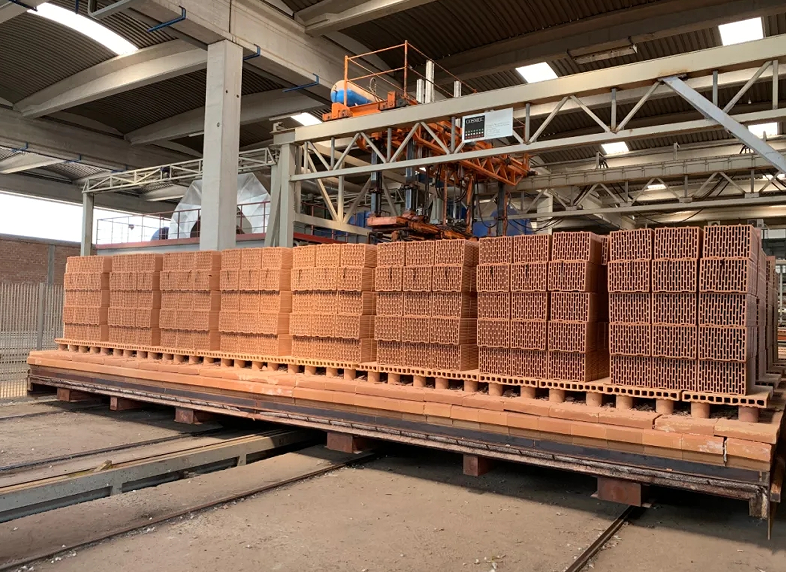
在稳定的温度控制基础上,通过调节窑内气氛,可以生产出性能各异的红砖和蓝砖。在900~1100℃下进行连续氧化烧结,可生成氧化铁。 (Fe₂O₃)形成标准 红砖 该方法成本低廉,适用范围广。通过烧结后还原和阴燃处理,Fe₂O₃转化为氧化亚铁(氧化铁),生产高性能产品 蓝色砖块 蓝砖质地致密,耐碱性强,使用寿命长。虽然蓝砖具有更优异的物理性能,但其高昂的生产成本限制了其市场推广。
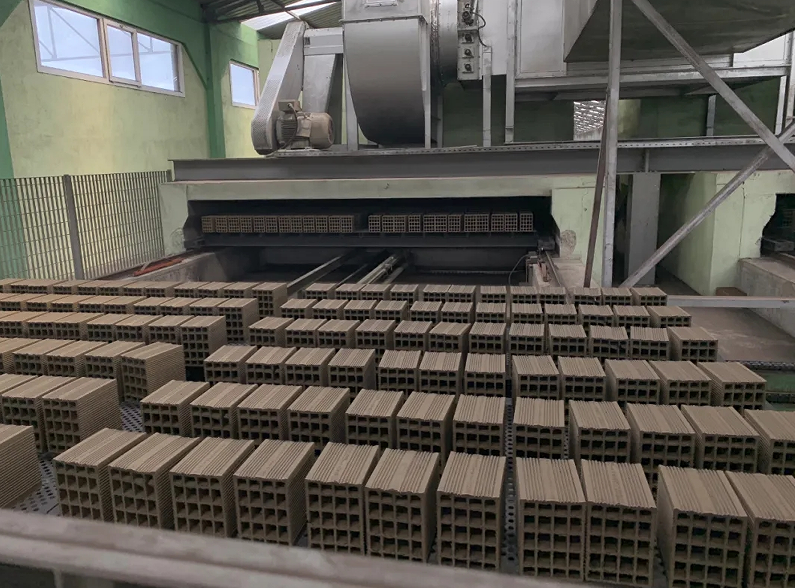
为了在标准温度烧结的基础上进一步提升生产效率和节能效益,内燃砖技术已成为一种先进的主流工艺。将煤渣和高碳粉煤灰等工业废料与粘土原料混合,充分利用了剩余碳资源。 900–1100℃ 烧结过程中,内部碳燃烧有助于生砖均匀受热烧结。该工艺可节省大量外部燃料,减少5%~10%的粘土用量,提高砖块强度约20%,并使成品砖密度更低、隔热性能更佳,更符合现代绿色低碳建筑生产的要求。