从黏土到幕墙:陶土板生产的完整流程
陶土板,又称外墙干挂式陶土板,以天然黏土为原料,经六道核心工序制成:原材料加工、挤压成型、干燥、高温烧制、精细加工以及质量检验和包装。每道工序都经过严格把控,以确保陶土板的耐久性、耐候性和装饰性能。
一、原材料加工(基础加工)
•材料选择:主要原材料包括高岭土、粘土和页岩,并加入石英和长石以优化产品性能。
•破碎和筛分:将原材料破碎成小于5毫米的颗粒,然后进行筛分以去除杂质。•配料和混合:按照特定配方混合物料,并加水将水分含量调整至20%~25%。
•老化:将粘土混合物密封,静置 24-48 小时,以增强其可塑性。
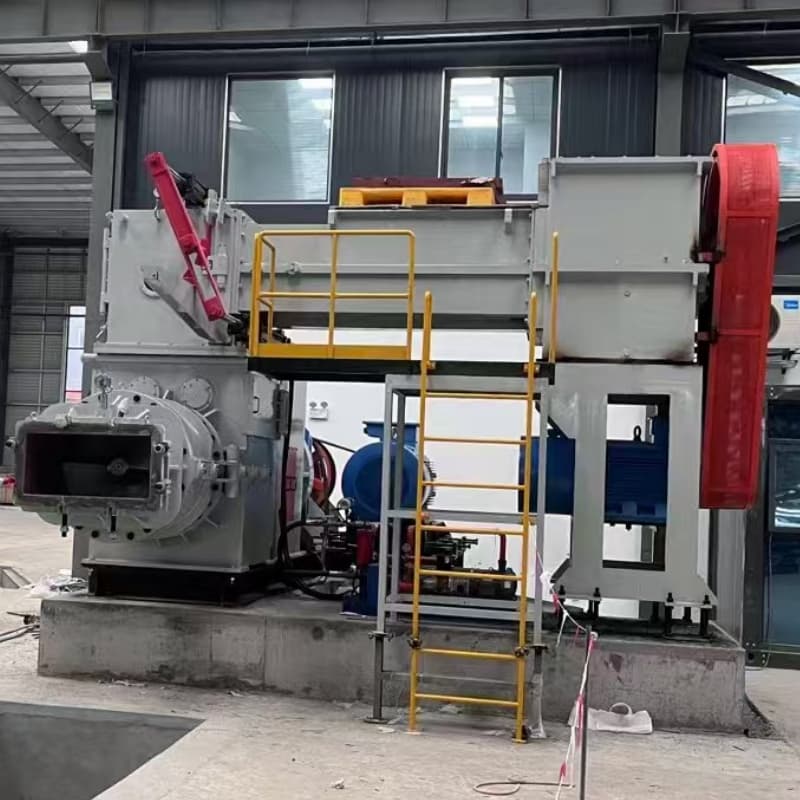
•真空挤压:通过真空抽吸消除气泡,从而得到更致密、更均匀的粘土。
二、真空挤出成型(关键工艺)
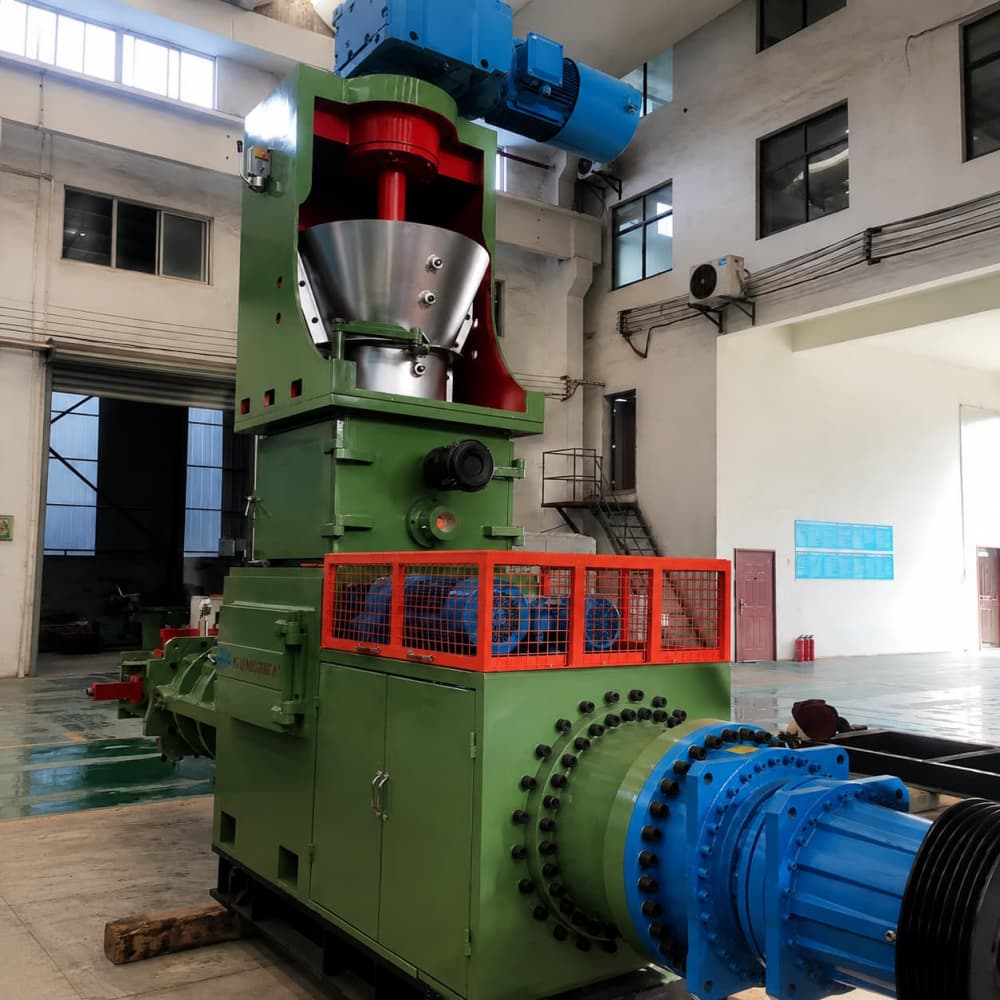
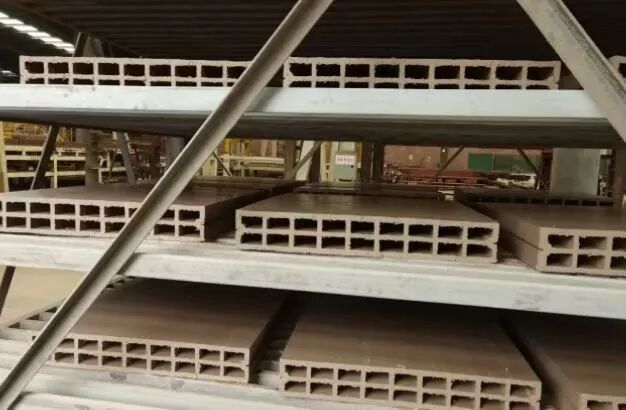
•将加工好的粘土送入真空挤出机,在高压下将其通过模具挤出,形成连续的板条(有单层或双层空心结构)。
•自动切割机将木条切割成固定长度,形成湿坯。
•对湿坯进行外观、尺寸和紧实度检查,以防止出现缺陷产品。
三、干燥(裂纹控制的难点)
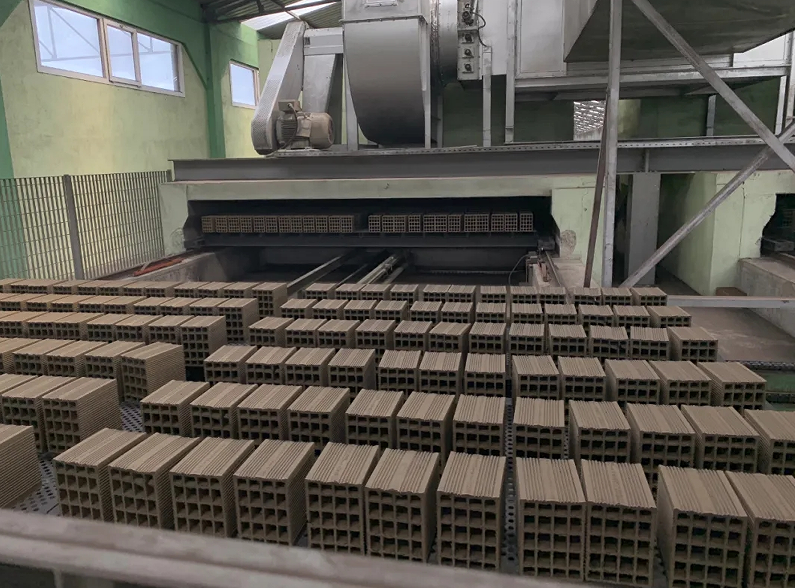
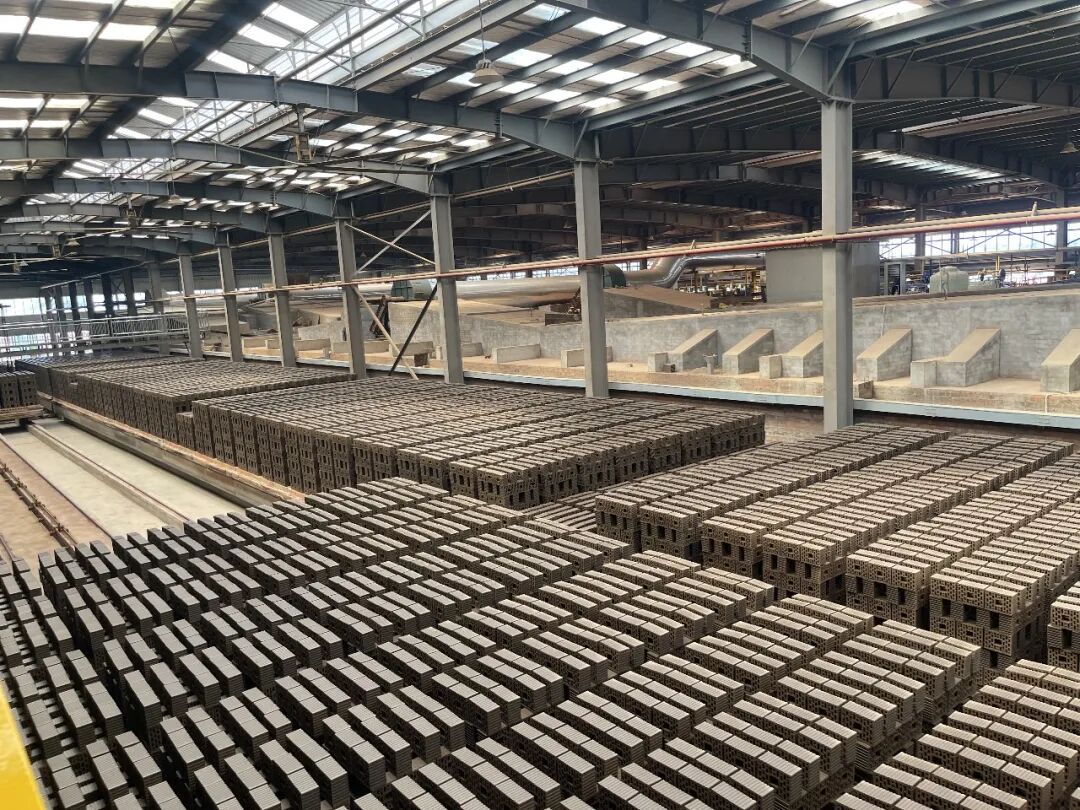
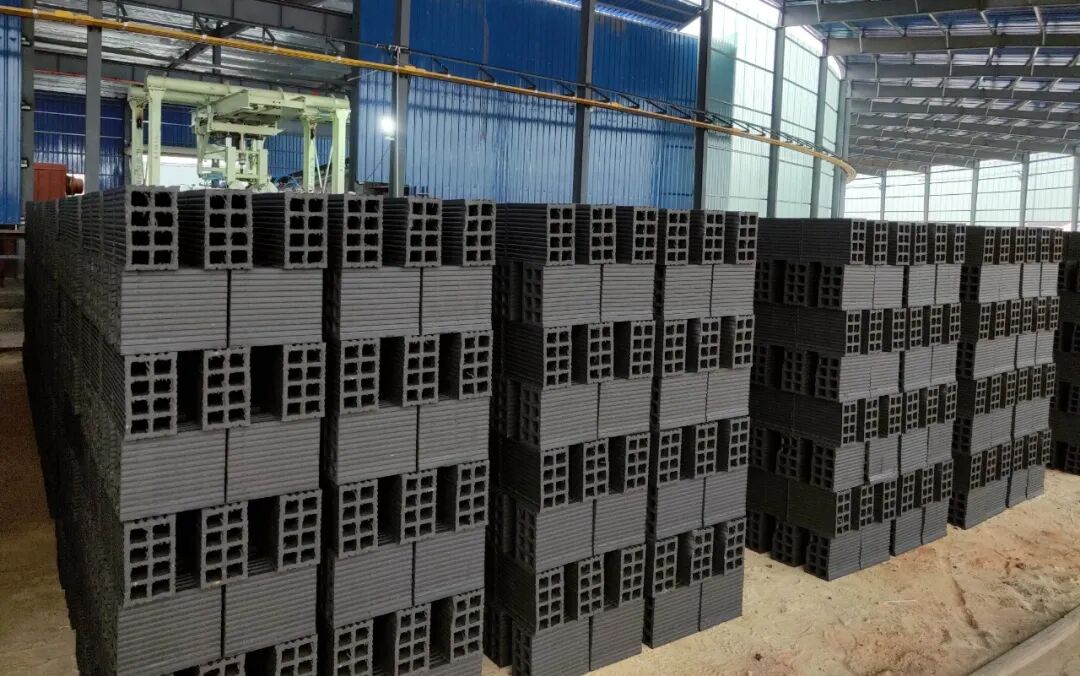
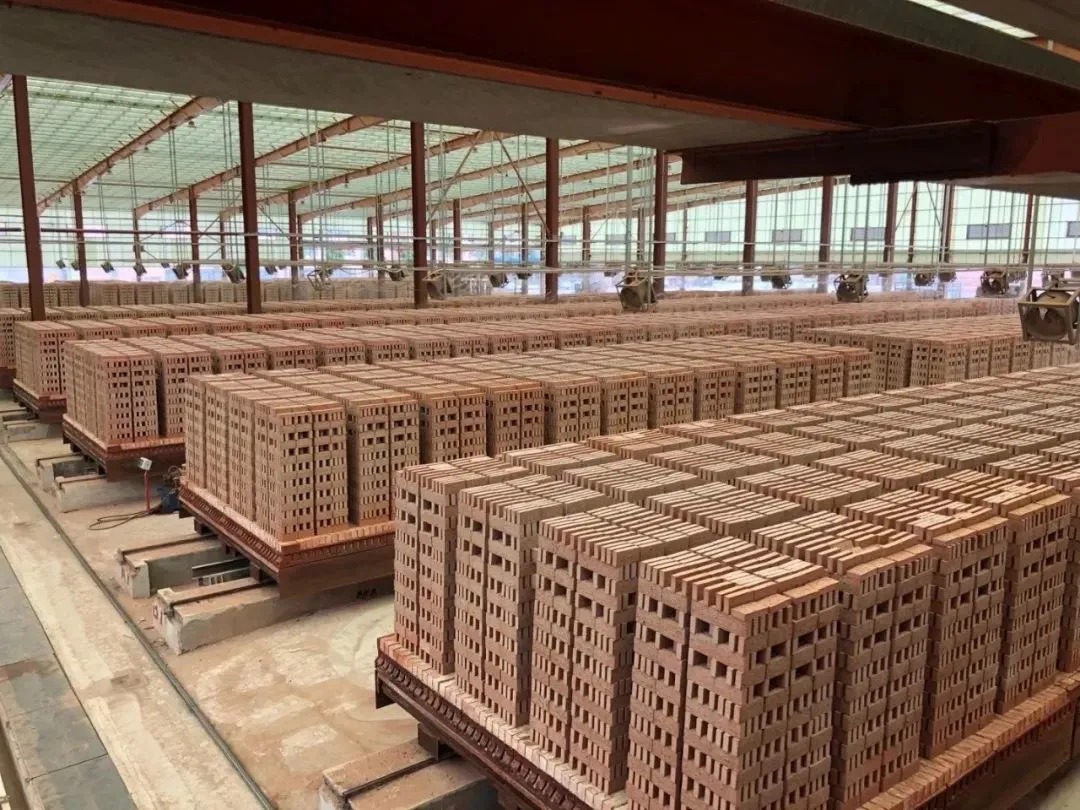
•干燥方法:采用箱式干燥机或多层辊道窑进行精确的温度和湿度控制。
•干燥方式:采用低温高湿条件下的缓慢干燥,以防止坯料开裂。
•干燥终点:坯料的水分含量降低到 2%–3% 以下。
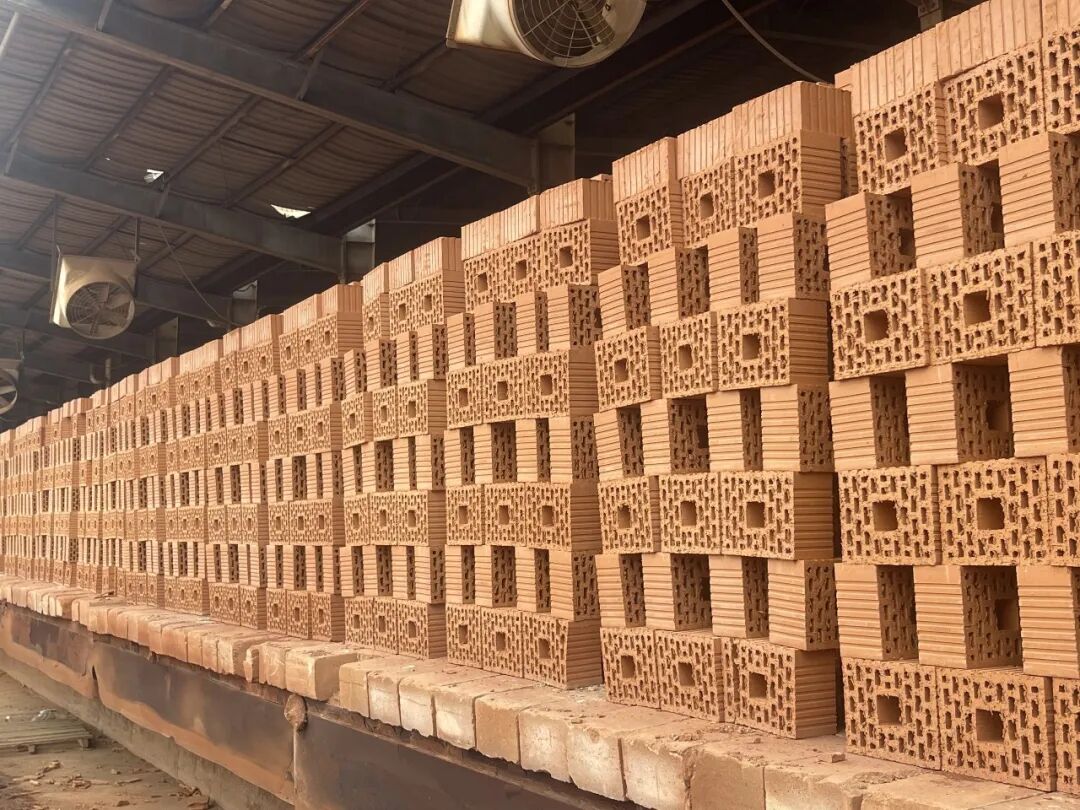
IV. 高温烧结(芯部工艺)
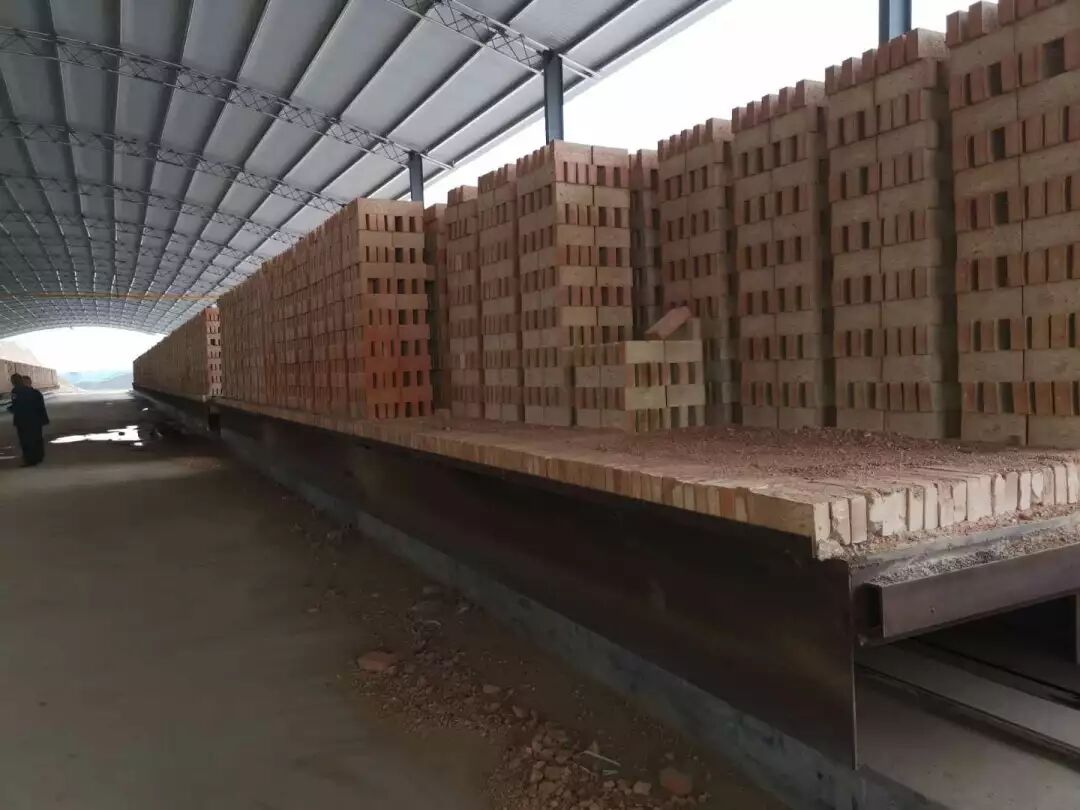
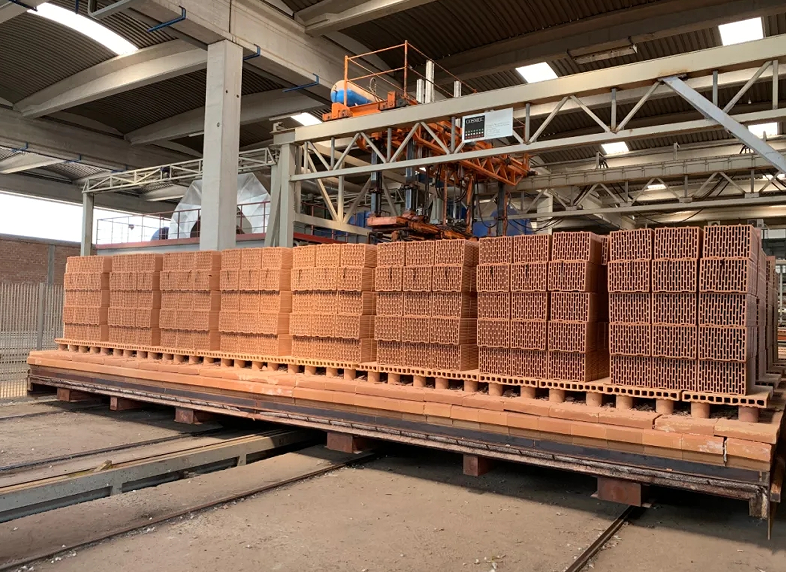
•窑炉装载:干燥的坯料以一致的间距堆放在窑车上。
1.低温(0–400℃):去除坯料中的残留水分。
2.中温(400–900℃):有机化合物的氧化和分解。
3.高温(900–1200℃):烧结和莫来石形成。
4.缓慢冷却:在窑炉旁冷却至 100℃ 以下。
•烧制过程:烧制在约 1200℃ 的温度下进行,历时 24-48 小时,分为四个阶段。
•窑炉类型:隧道窑或辊道窑用于连续自动化生产。
五、精密精加工和表面处理
•切割/边缘处理:进行精确尺寸修剪、倒角和开槽,以满足安装规范。
•表面处理:可提供多种表面处理,包括素面、砂面、槽纹、釉面和哑光处理。
六、质量检验和包装
•全面检验:所有板材均需经过尺寸、平整度、色差、裂纹、缺损和结构强度等方面的检验。•包装:合格产品采用薄膜包装,并入库储存。